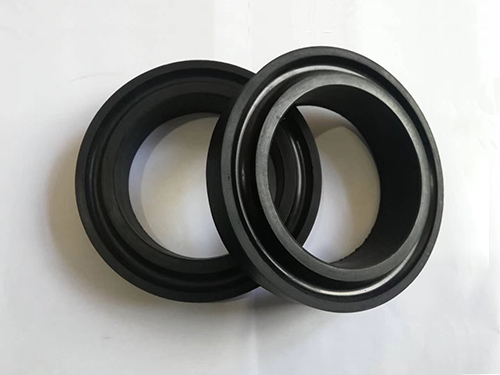
梯形托辊胶圈在使用中的性能特点及使用注意事项解析
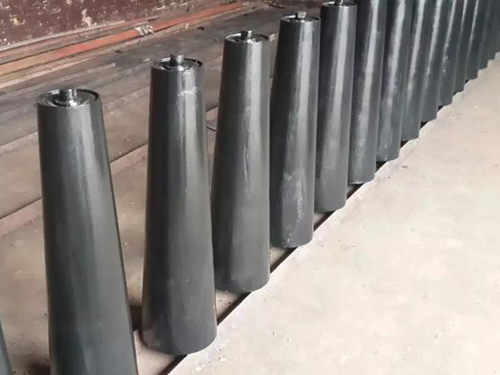
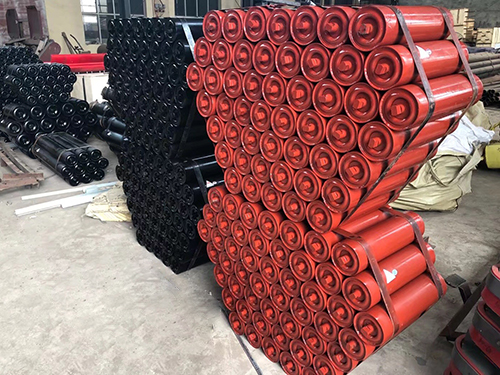
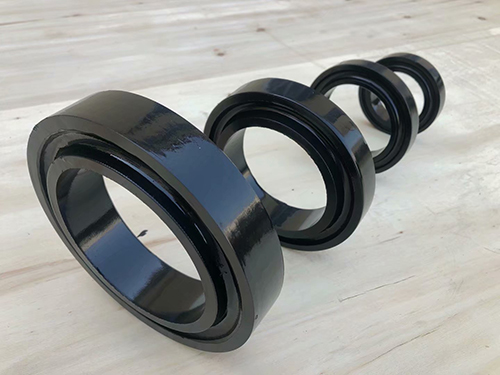
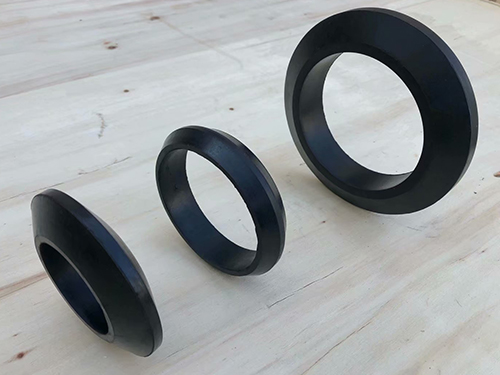
梯形托辊胶圈是缓冲托辊的核心弹性元件,套在辊体外侧,靠自身弹性形变把落料的瞬时冲击能"接住"再缓慢释放。它的截面做成梯形(外窄内宽、带斜面的环体),而不是矩形或圆形,这一几何差异直接决定了它的性能表现和维护方式。
一、梯形结构带来的性能特点
1.抗剪切、不易从根部断裂
胶圈失效最常见的形式是根部撕裂后整圈脱落。梯形截面根部宽、受力面窄,冲击时应力沿斜面向根部扩散,根部单位面积承受的剪切应力明显低于等厚矩形圈,抗撕裂、抗"脱圈"能力更强。
2.缓冲性能衰减轻缓、压缩回弹好
梯形环之间天然形成外宽内窄的楔形沟槽,压缩时胶圈有充分的侧向变形空间,不易"压死";卸载后能快速复位(优质产品动态压缩回弹率≥85%)。随着磨损,有效高度下降较慢,缓冲能力不会断崖式衰减。
3.自清洁、防粘料、散热好
楔形沟槽利于细粒物料和粉尘自行排出,减少物料嵌塞结垢造成的偏磨与转动阻力上升;同时环间空隙有利于散热,降低高速运行时的生热老化。
4.综合防护性能
除缓冲外,还能隔离冲击保护轴承与密封、降低运行噪音与振动、减少输送带表层磨损与撕裂风险(通常可延长输送带寿命1~3倍),并兼具一定的防尘防水辅助密封作用。
5.材料赋予的工况适应性
常规产品为天然/合成橡胶,也可选丁腈(耐油)、氯丁/三元乙丙(耐酸碱、耐候)、聚氨酯(高耐磨)、阻燃抗静电及耐寒配方。典型指标:邵氏硬度60±5~80 HA,胶层厚度8~15 mm,老化试验(70℃×72h)后拉伸强度变化率≤20%,旋转阻力≤2.5 N,耐磨耗量可控制在0.5 cm³/1.61 km以内。煤矿井下用阻燃胶圈,离开火源后应在7秒内自熄。
二、使用注意事项
选型:先定工况,再定材质
橡胶圈弹性好、吸能强、成本低,适合落差大、块度大、磨蚀性一般的工况(煤、散矿);聚氨酯耐磨性是普通橡胶的3~5倍、寿命长30%~50%,适合矿石粉、石英砂等高磨蚀工况,但弹性模量高,大冲击下更易撕裂,价高30%~60%。
含油物料选丁腈,酸碱/化工腐蚀环境选氯丁或三元乙丙,食品医药选食品级胶料。
硬度要权衡:过高则缓冲差,过低则磨损快;一般在60~90 Shore A内按载荷选取。
橡胶圈式缓冲托辊适用于落差约2~3 m以内,落差更大应改用弹簧板式或缓冲床。
坚决避开再生胶圈:再生胶弹性、耐磨、耐撕裂、耐老化性能都很差,冲击小约1年报废,冲击大时十几天即断裂脱落,反而砸伤输送带。
安装:方向、清洁、禁油是三条红线
装前清洁辊体,去除毛刺、锈瘤;梯形圈有方向性,斜面朝向必须正确,不得翻转、扭曲。
禁止锤击强行敲入,应用专用工具或压装缓慢推入;可蘸肥皂水辅助套入,绝不可用机油、润滑脂,油类会使橡胶溶胀失效。
规格必须与辊体外径、锁环/隔套同型号匹配,过盈量适中——太松会窜动偏磨,太紧会胀裂。
装后手动盘车检查转动灵活、无卡滞;托辊轴线与输送带运行方向垂直,偏差不大于±1°,否则易偏磨和跑偏。
布置:受料段必须加密
缓冲托辊间距一般为100~600 mm,约为普通承载托辊间距的1/2~1/3;落差大、大块物料时加密至300 mm左右,并在导料槽下方满铺。加密只在受料段,不应盲目推广到承载段。
运行维护与判废
每班巡检:转动是否灵活、有无异响卡滞;不转的托辊立即标记更换,否则会磨穿管体并损伤胶带。
每周查看胶圈有无开裂、脱圈、鼓包;每季清除表面粘附结垢。
达到以下条件即应更换:磨损至原厚度(或突起高度)的1/2以下;表面龟裂深度超过3 mm或大面积开裂、脱胶、脱落;材料发硬、发黏、龟裂、按压后回弹缓慢;托辊出现异响、卡滞、密封失效或温升异常。
及时清理撒料,严禁托辊被物料掩埋运行或长期浸泡水中,这两种情况会大幅增加阻力、污染轴承并加速胶圈损毁。
环境与存放
避免与柴油、机油直接接触,沾染后立即清水冲洗;温度高于120℃需耐热配方,低于-10~-20℃需耐寒配方(脆化温度≤-40℃),否则冲击开裂风险显著上升。长期停用应将托辊取下存放,避免胶圈和密封件久压变形。
采购验证
井下用须符合MT/T 655、MT 821等标准并具备煤安标志;批量采购可要求厂家提供硬度、磨耗、阻燃、热空气老化等检测报告,现场可用邵氏硬度计快速抽检(一般55~65 HA区间居多)。
三、别忽视失效的连锁代价
胶圈一旦失效,不只是"少了缓冲"这么简单:冲击直接传递到轴承会使轴承寿命缩短50%以上,输送带磨损加剧、噪音上升10~15 dB,严重时引发输送带跑偏甚至撕裂。所以现场更划算的做法是把胶圈当消耗性防护件管理——建立受料段托辊的磨损台账,按区域定期成批更换,而不是等它掉了再补。